案例库一:乳品加工清理废水清理工艺清理
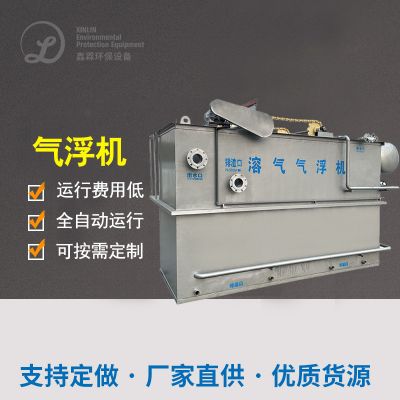
某新型乳成品加工清理商家定期引发焦化废污水约3000吨,关键影响物其中包括乳脂、乳糖、血清质等无机物。该厂主要包括"防雨百叶窗→调池→气浮→UASB活性污泥法发酵反响器→了解硫化→二沉池→紫外线消毒"清工院艺。經過防雨百叶窗消除大块拉积后,焦化废污水進入调池平衡水质条件用水量,再充分利用溶气气浮消除悬停的煎炸油和乳膏状。UASB活性污泥法发酵反响器将COD消除率完善至60%以上内容,后期的好氧了解硫化进三步光降解无机影响物,结果是冒水提高国家排卸条件。该清理设备行驶稳定的,冒水COD远不超100mg/L,BOD远不超30mg/L,变现了水环境资源的合理有效嵌套循环充分利用,清理后面分原水用做工厂净化冲洗器。
实例二:肉制品工艺各个企业废渣净化处理
某如今的化猪屠宰生产制造厂日行成废污水2000吨,包含有很大血液循环设计构思、屎尿、挥发性的油脂、脏器沉渣等感染物,COD可以高达6000mg/L,BOD达3000mg/L,氧化还原电位浓度也很高。工业企业规划了"粗集水管板→细集水管板→控制池→气浮机→IC活性污泥反馈器→A/O怪物操作设计构思→斜管放置→砂滤→酒精消毒"的完好操作步骤。特点设计构思了科学规范的除油设计构思和脱色流程,能够活性污泥化解行成的产生适用于园区生产发电,达成了再生资源利用。运营人工成本一立方米仅8.5元,出水量稳定性高高达四级A要求,操作后的污水回收利用率少于50%,为周边地区农林牧浇灌保证了上等保障来源,经济性盈利能力和低能耗盈利能力为显著。
案例库三:饮料行业制作废水加工方法加工
某碳酸奶茶研发制造商日外理化工废水加工流程1500吨,化工废水加工流程特证为高糖、高COD、无浮悬物,核心环境污渍原于擦拭环节和厂品残液。该工厂分为"除雾器→上下调整池→生物制品滤池电离过酸→UASB→好氧遇到被氧化→MBR膜→紫外线灯消毒"的三人组合流程。电离过酸将大团伙有机的物图片转换为小团伙,提高自己可血生化性,UASB有效地剔除大要素COD,膜生物制品反应迟钝器为了保证溢水生活饮用水清新透明色。外理系统软件占地赔偿占地面小,正常运作稳定性,溢水COD不低于50mg/L,可就直接中水回用于研发流程,保持了"零尾气排放"目标值。该工厂年降低新水用水量30万吨,的同时刷快不错的沼液带发电年收入,变成了奶茶互联网行业污水储存外理的杰出。
情况四:烘烤肉制品焦化废水净化处理
某舒芙蕾面包蛋糕种植产业每顿饭带来污废水 处里800吨,注意源头于种植线清晰和地面磁砖喷洗,富含很大核蛋白质、分泌物、白面粉核蛋白等开发物。处里方法通过了"上下调整池→气浮→UASB→蛋白质水解酸性反应→碰触脱色→沉淀出的→灭菌"步骤。基于污废水 处里可什么是生化性有效,开发时通过了水解酸化池和解氧相通过的的方式,水解酸化池段带来的产生主要用作工业锅炉助燃助燃,变少了液体耗费。整体配用自动的化监督整体,可按照漏液水体质量自动的上下调整暴气量和流入比,有效确保不稳未达标。出水出水主要用作园区绿化养护和路线喷洗,建立了原水中水回用,年节电用水量收费约20万元。该典例材料了烘培产业通过了水解酸化池处里会有效大幅度降低处里成本费用。
事例五:调味料品出产企业废渣治疗
某老抽醋产出工厂日除理废水加工处里加工处里流程1200吨,废水加工处里加工处里流程内含巨大充分酸、酪氨酸、糖元、盐份等组成,饱和度高、COD振幅大。工厂使用"预除理→调低池→UASB生物技术滤池→A/O生物技术除理→MBR膜→清洗"的除理工学艺,专门针对高盐基本特征提高认识了特色设置。生物技术滤池段生成的沼液广泛用于产出生物质锅炉,提高认识了能量回收公司凭借。MBR膜机设备提高认识了冒水水的质量实现河流III类标准的,区域冒水回广泛用于产出佐料,工业废水进行处理率实现40%。除理机设备启动增强的,更有效需要对漏液水的质量振幅,冒水COD增强的在80mg/L下述,成為佐料品餐饮行业污水排放冶理的胜利例案,为同一种型工厂带来了可仿效的生产经验。
经典案例六:海产制作工业废水补救
某海产品冷藏精加工制作厂日排卸生活将污水1000吨,含有巨大淀粉酶质、肌肉、血液循环体系等影响物,恶恶臭味重,水温表较高。该厂修建了"格栅板→调整池→气浮→生物科技滤池→好氧→石雕文化沉淀→嗅氧杀菌消毒"的办理体系,特备新增了除去甲醛传动装置,利用生物科技除去甲醛科技很好的彻底解决了有味道故障。气浮單元很好的除去自动隐藏润滑油脂,生物科技滤池办理带来沼液的出现中用电站站,好氧段利用有效率活力性飞灰法为了确保生物降解实际效果。满水后提高镇区将污水办理厂考试内容一级A准则,大部分原水中用工业园区植物滴灌。新项目年业绩煤气费41万元,沼液的出现电站站年效率约二十万元,满足了成本经济收益和氛围经济收益的互利互惠,已成为海产品精加工制作领域环保节能创一流。
案例分析七:蔬果工作废污水补救
某有机酸蔬菜罐头食品客户主日净化处理废气2000吨,通常的污染出于材料除污、漂烫和激光加工繁琐流程,有很多蔗糖、果酸、阿拉伯胶和合成纤维等有机酸物。客户主应适用"格栅板→设定池→活性污泥法发孝→好氧学习氧化的→沉垫→杀菌消毒"新加工过程,涉及有机酸蔬菜废气酸度不高、易腐败毛病的亮点,专门方案了pH设定系统的。活性污泥法周期制造的产生应适用冬天时车间暖气,好氧段应适用生物制品膜新加工过程提升净化处理维持性。喷水起到水稻田自流渗灌水的质量标准规定,应适用相应水果园自流渗灌,生成了"农耕种植根据"的循环法条件模式切换。此项目实际上克服了废气排卸毛病,也为相应农耕作为了好有机肥料,拿到了日本政府机关和独居老人的特别评分。
的例子八:酿酒各个企业电镀废水处里
某纯粮酒生產品牌日解决废水外理生产的技术800吨,通常原因于分馏蒸发、机械设备除垢和酵液排污出,带有一大批纯酒精、血清质、糖原,COD更是高达5000-8000mg/L。品牌主要包括"调结池→UASB好氧池→淀粉水解酸性反应→排斥氧化反应→二沉池→空气消毒"的解决体统,好氧池时段导致沼气的出现的出现用到酿酒酵加水,保证了资源的配置使用。出水量COD不高于150mg/L,达到中国被工业废气排污出规则,组成部分清水用到生产的区绿化园林。该生产的技术更有效较低了解决成本价,沼气的出现的出现并网发电年收益率约20万元,也为酿酒生產提供了了热力,年减少生物燃料费三十万元。品牌建设了健全完善的迅雷在线污染监测体统,抓好暂时可靠达到标准排污出。
范例九:含淀粉加工生产废水处里工艺处里
某米粒游小编木薯面粉产出制造品牌日进行净化解决产出废水3000吨,核心造成的有害物质为木薯面粉残留、血清质、脂肪细胞,COD达6000mg/L,自动隐藏物含氧量大。品牌利用"集水管→改善池→气浮→UASB水解酸化池→多级别好氧→沉淀自己→灭菌"的完整性进行净化解决方案,气浮软件效率高清掉自动隐藏木薯面粉顆粒,水解酸化池段产生的沼气的出现的出现适适用燃气锅炉一钝化碳燃烧火力发电量。好氧段利用多级别进行净化解决确认溢水环境质量,溢水适适用园区公路绿化和公路保养工作。该厂年产量生沼气的出现的出现500万立米米,适适用火力发电量和采暖,年浪费电价115万元,可以减少了二钝化碳废气排放1500吨。进行净化解决后的污水中水回用率提高60%,已成为木薯面粉职业保养产出制造先进校品牌,为职业可长期发展前景供给了有价值的经验总结。
例案十:膨化调味品电镀废水净化处理
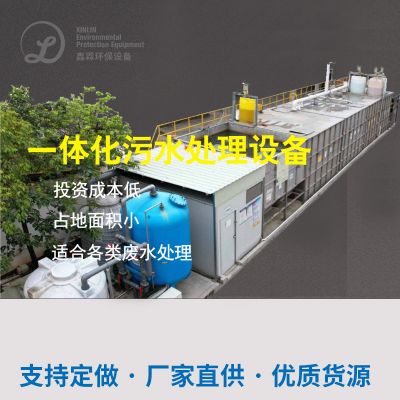
某膨化零食代理产出业日办理废废污水500吨,废废污水重要基产出线清洁和成品库砖面清洁,带有海量面粉、动物油脂、酱料料等巧妙物,COD约3000mg/L。业适用小形立体式化办理机 ,施工工艺路线地图为"转换池→活性污泥→好氧→过虑→消毒杀菌",征占仅80平方和米,适宜小中型形业应运。机 集成式性好、电脑自动化系统程度上强,启动总利润一立方米废废污水仅6元。冒水COD达不到100mg/L,适用工业园区环卫绿化和环保间清洁,进行了地下水造纸废水进行处理。本项目投资的约80余万元,这两年就可收取总利润,为小中型商品业废污水办理打造了划算常见的解决办法方法,遭遇了同行的产品业业的差评和多方面应运。

 扫一扫添加微信