炼油厂废气处理案例客户公司介绍
标题: XX石化集团炼油厂废气治理项目:实现VOCs超低排放与安全生产双赢
正文:
XX石化集团是中国大型炼油化工一体化企业,拥有2000万吨/年原油加工能力,涵盖常减压蒸馏、催化裂化、加氢裂化等核心工艺。原有废气处理系统采用“碱洗吸收+活性炭吸附”工艺,存在以下问题:
- 环保问题突出:
- 催化裂化装置排放的苯系物(苯、甲苯、二甲苯)浓度高达1500mg/m³,VOCs总排放量超2万吨/年;
- 加氢处理单元泄漏的硫化氢(H₂S)和氨气(NH₃)导致厂区及周边恶臭问题频发;
- 因废气超标被环保部门处罚累计超千万元,面临限产整改压力。
- 安全隐患:
- 高温废气(180-300℃)直接排放导致管道腐蚀严重,年维修成本超200万元;
- 部分区域VOCs积聚,存在爆炸风险。
- 经济成本高:
- 年消耗活性炭超500吨,碱液用量达10万吨,处理成本居高不下;
- 因环保不达标导致订单流失,经济损失超亿元。
通过引入“多级预处理+蓄热燃烧(RTO)+硫氮协同脱除”技术,企业实现废气治理设施升级,年节省成本超800万元。
废气来源
标题: 炼油厂废气的主要产生环节与成分特性
正文:
-
主要污染源:
- 原油蒸馏车间:
- 原油加热过程中挥发的轻烃(C₁-C₅)和苯系物;
- 污水汽提塔排放的硫化氢(H₂S)和氨气(NH₃)。
- 催化裂化装置:
- 反应器出口废气含丙烯、丁烯等烯烃及未完全反应的芳烃;
- 分馏塔顶气中苯、甲苯、二甲苯浓度高达1000-2000mg/m³。
- 加氢处理单元:
- 氢气与硫、氮化合物反应生成H₂S、NH₃及微量氯代烃;
- 高温高压工况下废气中烃露点高,易冷凝堵塞管道。
- 储罐与装卸区:
- 原油、汽油、柴油储罐因温度变化导致VOCs泄漏;
- 装卸作业中挥发苯系物和轻质烃类。
-
废气特性:
- 组分复杂:含苯系物(总浓度800-1500mg/m³)、H₂S(50-200ppm)、NH₃(100-500ppm)、烯烃及少量二噁英前体物;
- 高温高压:部分废气温度高达300℃,压力0.5-1.0MPa;
- 腐蚀性强:H₂S、Cl⁻等酸性组分对设备和管道的腐蚀速率达每年3%-5%。
废气处理案例处理详情
标题: “高温抗硫RTO+硫氮协同脱除”技术破解炼油废气难题
正文:
-
工艺设计原则:
- 分阶段治理:优先处理高毒性物质(H₂S、NH₃),再解决VOCs问题;
- 耐高温抗腐蚀:全系统采用耐高温合金(Inconel 625)和防腐涂层。
-
处理流程:
-
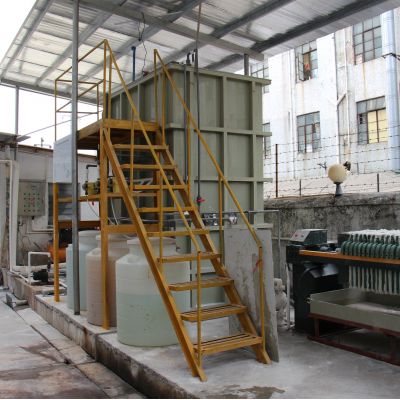
预处理单元:
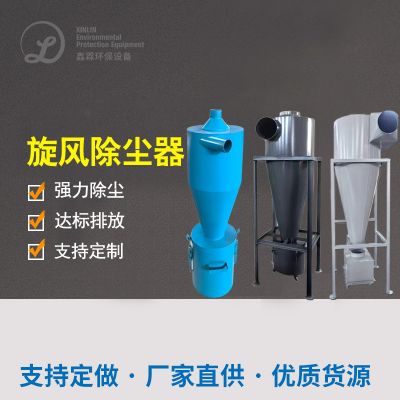
- 旋风除尘器:去除粒径>10μm的粉尘(处理效率≥95%);
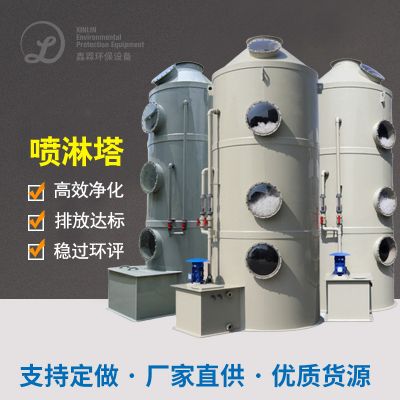
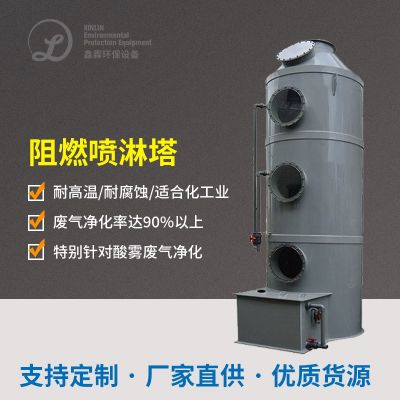
- 三级碱洗喷淋塔:
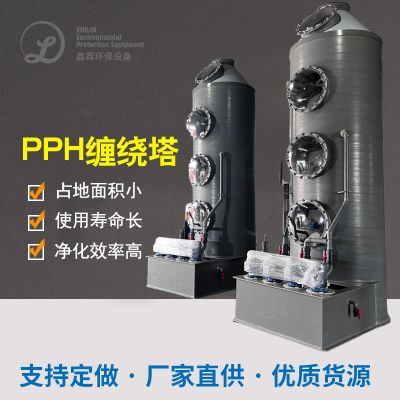
- 一级塔吸收H₂S(NaOH溶液,pH=10-11),脱除率>95%;
- 二级塔中和NH₃(稀硫酸溶液,pH=6-7),脱除率>90%;
- 三级塔拦截氯代烃(NaCl溶液),避免后续设备腐蚀。
- 急冷塔:将高温废气(300℃)骤降至80℃,抑制二噁英生成。
-
核心处理单元:
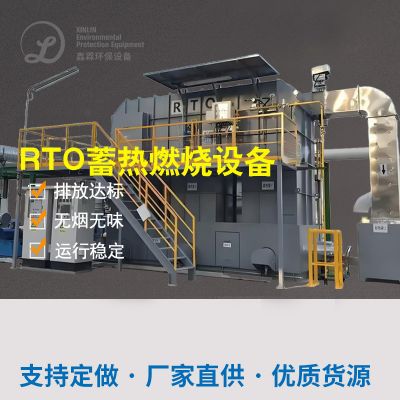
- 高温抗硫RTO装置:
- 温度控制在850-950℃,停留时间≥3秒,VOCs氧化分解率>99.9%;
- 耐温材质:陶瓷纤维内胆+Inconel 625合金支架,抗硫腐蚀性能提升50%;
- 热能回收率≥85%,余热用于预热新鲜空气或发电。
-
深度净化单元:
- SCR脱硝系统:喷入尿素溶液(NH₃),将NOx还原为N₂,脱硝率≥85%;
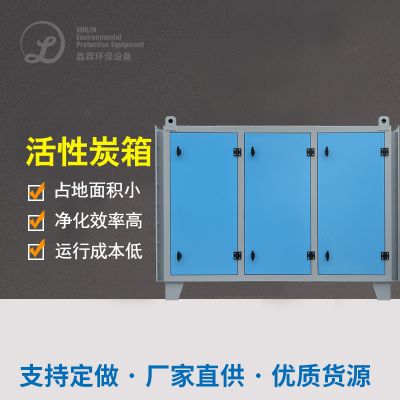
- 活性炭纤维吸附塔(备用):处理残余微量VOCs及臭味物质。
-
安全与监控:
- 全厂配置防爆风机(Exd II 2G)、火焰探测器及紧急泄压阀;
- 在线监测系统集成H₂S、NH₃、VOCs传感器,数据实时上传至环保平台。
-
关键技术创新:
- 耐高温抗硫设计:RTO内衬采用梯度防腐结构,延长设备寿命至5年以上;
- 硫氮协同脱除:通过碱洗塔与SCR系统的联动,实现H₂S、NH₃、NOx的一体化处理;
- 智能优化控制:基于AI算法动态调节燃烧温度与风量,节能效率提升20%。
总结
标题: 炼油厂废气治理项目的环保与经济效益
正文:
-
环保成效:
- 出口废气中VOCs≤10mg/m³、H₂S<1mg/m³、NOx≤50mg/m³,达到《石油炼制工业污染物排放标准》(GB31570-2015)超低排放要求;
- 苯系物、二噁英等有毒物质完全分解,无二次污染风险。
-
经济性:
- 年节省活性炭费用约700万元,燃料成本降低30%;
- 投资回收期<3年,投资回报率超40%。
-
社会效益:
- 企业获评“国家级绿色工厂”,通过ISO 14001环境管理体系认证;
- 因废气治理达标,成功获得国际石化巨头长期订单,品牌竞争力显著提升。
行业借鉴意义
- 技术启示:
- 炼油厂废气治理需注重高温抗硫与硫氮协同脱除,RTO技术是高浓度VOCs治理的首选方案;
- 预处理环节的耐腐蚀设计是确保系统长期稳定的关键。
- 管理建议:
- 建立废气泄漏智能监测网络,结合数字孪生技术优化生产与治污协同;
- 推行清洁生产审核,从源头减少含硫、含氮原料的使用。

 扫一扫添加微信